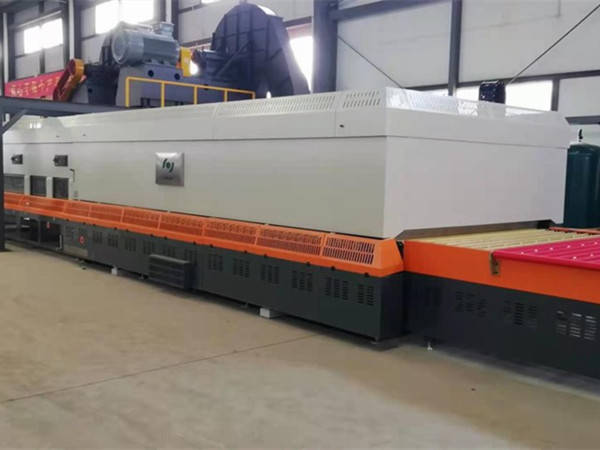
玻璃钢化炉是玻璃深加工过程中不可或缺的重要设备。钢化工艺可以使平板玻璃获得较高的抗冲击性能、耐热性能和挠曲强度,广泛应用于建筑幕墙、家居装饰、汽车制造等领域。玻璃钢化炉的参数设置对玻璃钢化质量尤为重要,一旦设置不当,会直接影响钢化效果、耗能量和生产效率。
玻璃钢化炉的参数设置介绍
1. 温度曲线设置
玻璃钢化炉的钢化工艺过程中,玻璃需要加热到约650°C左右的钢化温度,然后快速冷却固化,才能获得所需的力学性能。温度曲线设置对钢化质量影响重大。均热段:加热段的温度持续上升,以确保玻璃均匀加热。温度上升速率一般为25°C/min,温度设定范围为550-650°C。钢化段:在达到钢化温度后,需要在该温度下保持一段时间,使玻璃获得充分钢化。时间长短取决于玻璃厚度,一般为3~6小时。冷却段:快速冷却是钢化关键,通常采用强制对流方式。冷却速率设置范围为20~60°C/min,具体取决于产品厚度和要求。
2. 炉膛压力及燃料空气比设置
炉膛压力对炉内环境有重要影响,过高的压力会增加气体离子化概率,影响传热性能;过低的压力则会引起燃料浪费。一般将炉膛压力设置为0.2~0.6MPa。燃料-空气比是指燃料与助燃空气的质量或体积比。理论燃烧所需的空气量称为理论空气量,实际需适当超量。空燃比设置应满足完全燃烧需求,避免浪费和产生大量污染物,通常空燃比设置为1.05~1.2。
3.燃烧风量设置
燃烧风量是指进入燃烧室的空气量,风量大小决定了炉膛的压力水平和燃烧效率,过大会增加热损失,过小会影响充分燃烧。一般以满足钢化所需的热负荷为目标,风量设置为16000~32000Nm3/h。
4.辅助设备参数设置
除了炉体本身,还需要合理设置一些配套设备,包括:热风循环风机,控制风量和风压,参数根据炉型、负荷等设定;燃烧器数量与布置,多头并列可以改善燃烧均匀性;控制系统,设置温度、压力等控制参数,实现自动化控制。
5.工艺参数优化
在实际生产运行中,需要不断优化参数设置以达到更佳效果。主要可从以下几个方面入手:温度场分布优化,减小加热不均匀程度;节能措施优化,降低能耗;炉膛流场优化,提高传热效率;控制策略优化,增强自动化水平。
玻璃钢化炉的参数设置合理,是保障设备高能效稳定运行的前提。精心配置温度曲线、压力、空燃比、风量等关键参数,并进行持续优化,将有助于控制钢化质量、减少能耗,从而提高产品性能和生产效益。



 豫公网安备 41030302000295号
 网站首页
 电话咨询
 返回顶部